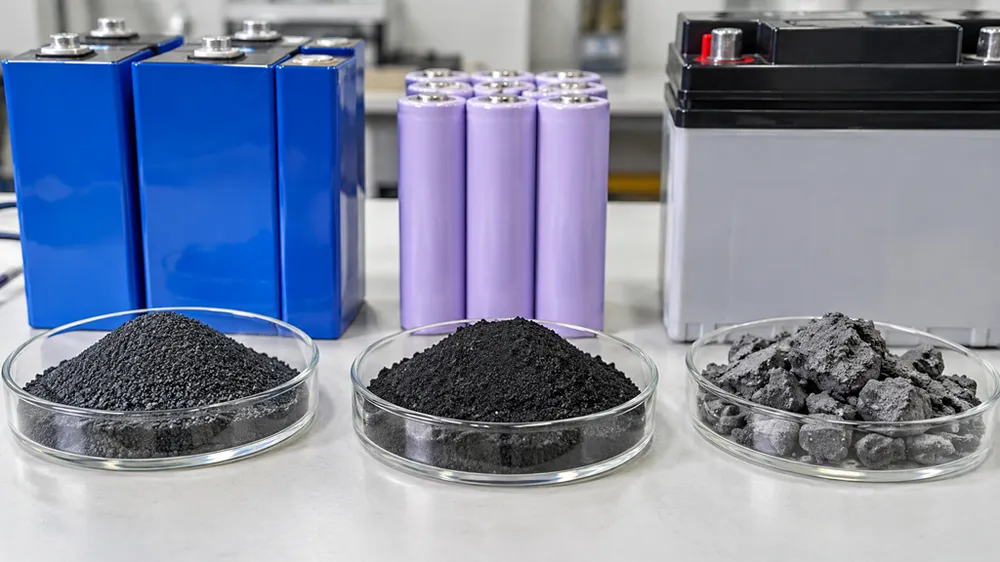
La chimie des batteries détermine si votre projet d'éclairage solaire tient 10 ans ou tombe en panne au bout de 18 mois. Nous assemblons des packs de batteries pour l'éclairage solaire extérieur depuis 2012, et la défaillance terrain la plus fréquente que nous observons chez les produits concurrents n'est ni le driver LED ni le panneau — c'est la batterie. La chimie des cellules et la qualité d'assemblage du pack décident si un éclairage solaire de rue tient 3 000 cycles de charge ou commence à perdre en capacité dès 800 cycles.
Trois chimies dominent l'approvisionnement en stockage solaire en 2026 : le phosphate de fer lithié (LiFePO4), l'oxyde de nickel-manganèse-cobalt (NMC) et le plomb-acide. Chacune présente des courbes de durée de vie différentes, un comportement thermique distinct et des structures de coût spécifiques. Si vous approvisionnez des équipements d'éclairage solaire pour des projets commerciaux ou si vous développez une gamme de produits solaires sous marque propre, la chimie que vous choisissez aujourd'hui détermine votre exposition aux garanties et vos coûts de remplacement pour la décennie à venir.
| Chimie | Durée de vie en cycles (80 % DoD) | Seuil d'emballement thermique | Coût FOB par Wh (1 000+ unités) | Coût par cycle |
|---|---|---|---|---|
| LiFePO4 | 3 000–5 000 cycles | >270 °C | 0,12–0,18 $/Wh | 0,03–0,05 $ |
| NMC | 1 500–2 500 cycles | ~210 °C | 0,10–0,15 $/Wh | 0,05–0,08 $ |
| Plomb-acide | 500–800 cycles | N/A (risque de dégazage hydrogène) | 0,08–0,12 $/Wh | 0,12–0,18 $ |
Cet article décrit la science des matériaux qui explique ces chiffres, les conditions d'application solaire réelles que les fiches techniques ignorent, et les indicateurs de qualité d'approvisionnement qui distinguent les cellules de grade A du stock de courtiers. Nous traiterons également des exigences BMS spécifiques aux profils de charge MPPT et de l'infrastructure de validation usine qui transforme les affirmations sur la durée de vie en données contractuellement défendables.
Fondamentaux chimiques — Ce qui distingue LiFePO4, NMC et plomb-acide au niveau cellulaire
Le matériau de cathode détermine la densité d'énergie, la stabilité thermique et le comportement en durée de vie. Le LiFePO4 utilise une structure phosphate olivine (LiFePO4) où les ions fer et phosphate forment un réseau cristallin stable. Le NMC utilise une structure oxyde en couches (LiNi_x_Mn_y_Co_z_O2) où les ions lithium navettent entre les couches lors de la charge et de la décharge. Le plomb-acide utilise du dioxyde de plomb (PbO2) à la plaque positive et du plomb spongieux (Pb) à la plaque négative, avec un électrolyte acide sulfurique.
La densité d'énergie est là où le NMC gagne sur le papier : 150–220 Wh/kg contre 100–160 Wh/kg pour le LiFePO4 et 30–50 Wh/kg pour le plomb-acide. Pour les générateurs solaires portables où le poids et le volume comptent, cet avantage de densité justifie le coût de gestion thermique plus élevé du NMC. Pour l'éclairage solaire fixe et les installations de stockage stationnaire, la différence de densité d'énergie ne compense pas les avantages du LiFePO4 en termes de durée de vie et de sécurité — un kilogramme supplémentaire de batterie dans un luminaire de voirie n'impacte ni le coût d'installation ni les performances.

La stabilité de la tension affecte la compatibilité avec les contrôleurs de charge MPPT. Le LiFePO4 délivre une tension nominale plate de 3,2 V par cellule sur la majeure partie de sa courbe de décharge — la tension reste entre 3,3 V et 3,0 V de 90 % d'état de charge jusqu'à 20 %. Le NMC présente une courbe nominale à 3,6 V qui descend progressivement de 4,2 V à 3,0 V à mesure que la cellule se décharge. Le plomb-acide part de 12,7 V (pour une batterie nominale 12 V) et s'affaisse jusqu'à 10,5 V en charge.
Pour les contrôleurs de charge solaires utilisant le suivi du point de puissance maximale (MPPT), cette courbe plate du LiFePO4 signifie une efficacité de charge plus constante sur toute la plage de fonctionnement. Les algorithmes MPPT optimisent la production des panneaux en faisant correspondre la tension du panneau à la tension de la batterie — lorsque la tension de la batterie évolue lentement (LiFePO4), le contrôleur passe plus de temps à la rendement optimal. Lorsque la tension de la batterie chute rapidement sous charge (plomb-acide), l'efficacité MPPT se dégrade car l'algorithme recalcule en permanence le point de fonctionnement.
La stabilité thermique est la ligne de partage en matière de sécurité. La structure phosphate olivine du LiFePO4 est thermiquement stable jusqu'à 270 °C — même si l'on chauffe une cellule LiFePO4 au-delà de sa température nominale, elle ne libère pas d'oxygène et ne peut pas s'auto-entretenir dans une réaction d'emballement thermique. La structure oxyde en couches du NMC commence à libérer de l'oxygène à environ 210 °C, ce qui accélère la décomposition thermique et peut se propager aux cellules adjacentes dans un pack. Le plomb-acide ne présente pas de risque d'emballement thermique au lithium, mais les batteries plomb-acide étanches peuvent dégazer de l'hydrogène en cas de surcharge, créant un risque d'explosion dans des boîtiers de batterie fermés (une préoccupation réelle pour les systèmes de secours solaires intérieurs ou les enceintes extérieures mal ventilées).
Nous approvisionnons des cellules pour des produits d'éclairage solaire déployés sur les marchés du Moyen-Orient, d'Afrique et d'Asie du Sud-Est, où la température ambiante dans un luminaire extérieur peut atteindre 50–60 °C par une après-midi d'été. La marge thermique du LiFePO4 est importante pour ces applications — la chimie des cellules tolère des températures de fonctionnement plus élevées sans accélération de la dégradation ni risque de sécurité. Les cellules NMC nécessitent une gestion thermique active (dissipateurs thermiques, refroidissement par air forcé) dans les applications à haute température pour prévenir l'emballement, ce qui ajoute coût et complexité à la conception du pack de batteries.
Le mécanisme de défaillance du plomb-acide dans les applications solaires est la sulfatation, et non l'emballement thermique. Lorsqu'une batterie plomb-acide reste dans un état de charge partiel (courant dans les systèmes solaires pendant les périodes nuageuses), des cristaux de sulfate de plomb se forment sur les plaques et durcissent avec le temps. Une fois la sulfatation avancée, la batterie perd définitivement sa capacité — il est impossible de la récupérer par reconditionnement ou charge d'égalisation. Les cellules lithium évitent totalement la sulfatation car l'électrochimie n'implique pas de formation de sulfate de plomb. Le mode de défaillance équivalent dans les cellules lithium est la formation de dendrites (placage de lithium métallique lors d'une charge à basse température ou d'une surcharge), mais une protection BMS appropriée élimine ce risque en fonctionnement normal.
Performances en durée de vie — Affirmations de laboratoire vs. profils de charge solaire réels
Les fiches techniques des cellules indiquent la durée de vie en cycles dans des conditions de laboratoire idéales : 100 % de profondeur de décharge (DoD), taux de charge et de décharge de 0,5C, température contrôlée à 25 °C, et cycles charge/décharge complets avec des périodes de repos. Les applications de stockage solaire réelles fonctionnent sous cyclage partiel (PSOC), avec des taux de charge variables provenant des contrôleurs MPPT qui suivent la couverture nuageuse, des variations de température extérieure de -10 °C à 60 °C, et des schémas de décharge irréguliers selon la demande de charge.
Durée de vie en cycles du LiFePO4 dans les conditions PSOC typiques de l'éclairage solaire : 3 000–5 000 cycles à 80 % de DoD avant d'atteindre 80 % de rétention de capacité (le seuil de fin de vie standard pour les garanties de batteries). Ce scénario à 80 % de DoD correspond au fonctionnement réel d'un éclairage solaire de rue — la batterie se charge pendant la journée, se décharge pendant la nuit, mais descend rarement en dessous de 20 % d'état de charge avant que la recharge au lever du soleil ne commence. Les cellules NMC soumises au même cyclage à 80 % de DoD offrent 1 500–2 500 cycles. Le plomb-acide atteint 500–800 cycles à 80 % de DoD avant que la sulfatation et la dégradation des plaques ne réduisent la capacité en dessous du seuil de rétention de 80 %.
L'écart se creuse davantage en fonctionnement PSOC où la batterie ne complète pas les cycles de charge complets. Pendant les périodes nuageuses, une batterie solaire peut cycler entre 40 % et 60 % d'état de charge à plusieurs reprises sans atteindre la pleine charge. Le LiFePO4 tolère le cyclage PSOC sans dégradation significative — la structure phosphate olivine ne développe pas d'effet mémoire et ne nécessite pas de cycles de décharge complets périodiques pour maintenir la capacité. Le plomb-acide accélère la sulfatation en PSOC car les plaques ne reconvertissent jamais complètement le sulfate de plomb en matière active lors des cycles de charge incomplets. Le NMC se situe entre les deux — le cyclage PSOC dégrade le NMC plus rapidement que le fonctionnement en cycle complet, mais pas aussi sévèrement que le plomb-acide.
Le grade des cellules détermine si vous obtenez la durée de vie indiquée sur la fiche technique ou la moitié. Les cellules LiFePO4 de grade A respectent des tolérances de fabrication strictes : capacité assortie à moins de 20 mAh sur un lot de production, variance de résistance interne (RI) inférieure à 3 mΩ, autodécharge inférieure à 3 % par mois. Les cellules de grade B sont fonctionnelles mais ne respectent pas ces tolérances — dispersion de capacité de 50 à 100 mAh, variance de RI jusqu'à 10 mΩ, autodécharge de 5 à 8 % par mois.
Lorsqu'on assemble un pack de batteries à partir de cellules de grade B, la cellule la plus faible d'un montage en série limite les performances du pack. Les cellules à RI élevée surchauffent lors de la charge et de la décharge, accélérant la dégradation. Les cellules dont les capacités sont mal assorties provoquent une surcharge sur la cellule la plus petite et une décharge excessive sur la plus grande — ces deux conditions raccourcissent la durée de vie. Un pack 12 V 40 Ah assemblé avec des cellules de grade B peut afficher 3 000 cycles sur la fiche technique, mais les performances terrain tombent souvent en dessous de 1 500 cycles car le déséquilibre des cellules s'aggrave avec le temps.
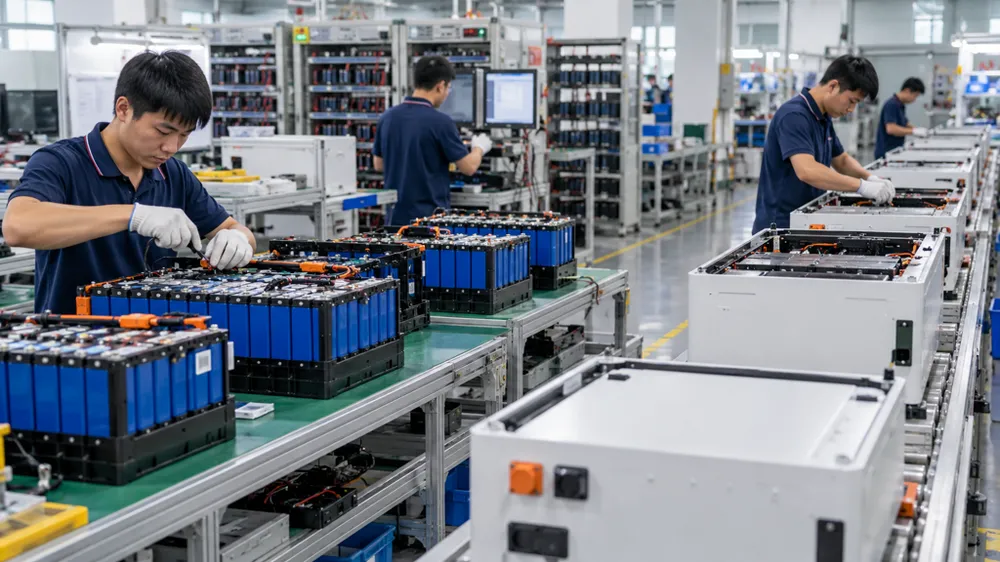
Nous testons les cellules entrantes avant l'assemblage des packs — mesure de capacité sur un cycleur de batteries, mesure de la RI avec un milliohmmètre, appariement de tension à moins de 10 mV. Les cellules n'entrent dans les packs que si elles respectent les tolérances de grade A (capacité dans les 20 mAh, RI dans les 2 mΩ). Cette inspection à la réception détecte les cellules de grade B que les fournisseurs mélangent parfois aux lots de grade A, et fournit des données de traçabilité en cas de panne d'un pack sous garantie — nous pouvons retrouver le numéro de lot des cellules et les résultats de tests pour déterminer si la défaillance est due à la qualité des cellules, à un dysfonctionnement du BMS ou à une utilisation abusive.
Le coefficient de température affecte la durée de vie dans les installations solaires extérieures. Le LiFePO4 perd environ 30 % de sa durée de vie nominale lorsqu'il fonctionne continuellement à 45 °C par rapport à 25 °C. Le NMC perd environ 50 % de sa durée de vie nominale à la même température élevée. Le plomb-acide perd 40 à 60 % selon qu'il s'agit d'une construction inondée ou AGM étanche. Pour les éclairages solaires de rue installés dans des climats chauds, cette sensibilité à la température accroît le risque de garantie — un pack LiFePO4 évalué à 4 000 cycles à 25 °C pourrait n'en fournir que 2 800 dans une installation en Arabie saoudite où la température intérieure du luminaire atteint en moyenne 40–45 °C. Un pack NMC évalué à 2 000 cycles tombe à 1 000 cycles dans la même application.
Notre usine réalise des tests de vieillissement accéléré sur des packs échantillons de chaque lot de production : 500 cycles à taux de charge/décharge de 1C dans une chambre environnementale à 45 °C. Nous comparons la rétention de capacité en fin de test aux fiches techniques des fournisseurs pour vérifier la qualité des cellules et valider les projections de durée de vie. Si le produit d'un fournisseur de cellules se dégrade plus rapidement que la spécification, nous changeons de fournisseur ou ajustons les termes de garantie avant que le lot ne soit expédié aux acheteurs. Cette infrastructure de test a un coût (cycleurs de batteries 50 canaux, chambres environnementales, main-d'œuvre de test), mais c'est le seul moyen de convertir les affirmations des fiches techniques en données contractuellement défendables lorsque vous établissez des conditions de garantie pour un distributeur passant une commande de 10 000 unités.
Le vieillissement calendaire est important pour les applications solaires avec de longues périodes de veille. Les éclairages de sécurité, les systèmes de secours d'urgence et les installations saisonnières restent souvent à pleine charge pendant des semaines ou des mois entre les cycles de décharge. Le LiFePO4 vieillit lentement en stockage flottant — environ 2 à 3 % de perte de capacité par an à 25 °C lorsqu'il est stocké à 50 % d'état de charge. Le NMC vieillit plus vite — 5 à 8 % par an dans les mêmes conditions de stockage. Cette différence de vieillissement calendaire signifie que les systèmes de stockage solaire à batteries LiFePO4 maintiennent une capacité plus élevée dans les applications à faible utilisation, même si le nombre total de cycles est faible.
Sécurité et gestion thermique — Pourquoi le LiFePO4 réduit le risque de défaillance terrain
La propagation de l'emballement thermique détermine le risque d'incendie dans les enceintes de batteries extérieures. Les cellules LiFePO4 nécessitent une source de chaleur externe supérieure à 270 °C pour initier une décomposition thermique — et même si une cellule dans un pack surchauffe, la réaction ne s'auto-entretient pas et ne se propage pas aux cellules adjacentes dans les configurations de petits packs typiques (plage 12 V 20–100 Ah courante en éclairage solaire). Les cellules NMC commencent un emballement thermique à environ 210 °C, et une fois initié, la réaction libère suffisamment de chaleur pour déclencher les cellules adjacentes dans une configuration compacte, entraînant une défaillance progressive du pack.
La différence tient à la libération d'oxygène. La structure oxyde en couches du NMC libère de l'oxygène lors de la décomposition thermique, ce qui alimente la réaction de combustion et génère de la chaleur supplémentaire. La structure phosphate du LiFePO4 lie chimiquement l'oxygène même à des températures élevées — l'absence d'oxygène libre empêche la décomposition thermique de s'accélérer en emballement. Pour les packs de batteries solaires montés dans des enceintes extérieures sans refroidissement actif, cette stabilité chimique réduit le risque d'incendie même si une cellule développe un court-circuit interne ou si le contrôleur MPPT dysfonctionne et surcharge le pack.
Les scénarios de défaillance réels dans les applications solaires comprennent les pannes de contrôleur MPPT (surcharge due à une régulation de tension défaillante), les courts-circuits dus à l'infiltration d'eau dans des enceintes mal étanchées, et les températures ambiantes élevées dans les installations tropicales ou désertiques. Nous avons testé des packs dans des conditions d'abus simulées — surcharge à 20 % au-dessus de la tension nominale, court-circuit externe à travers une résistance de 0,1 Ω, exposition thermique dans un four à 70 °C — et les packs LiFePO4 dégagent du gaz et perdent de la capacité mais ne s'enflamment pas et ne se fragmentent pas violemment. Les packs NMC soumis aux mêmes tests d'abus peuvent évoluer vers un emballement thermique si l'abus est suffisamment sévère (bien qu'une protection BMS correctement conçue empêche la plupart des scénarios d'abus réels d'atteindre les seuils d'emballement).
Le plomb-acide présente un profil de sécurité différent : le dégazage d'hydrogène lors d'une surcharge. Les batteries plomb-acide étanches utilisent une conception à recombinaison qui prévient normalement le dégazage, mais si la tension de charge dépasse le seuil de dégazage (typiquement au-dessus de 14,4 V pour une batterie 12 V), l'hydrogène s'accumule dans le boîtier et s'évacue finalement par le clapet de surpression. Dans une boîte à batterie extérieure fermée sans ventilation, l'hydrogène peut atteindre une concentration explosive (4 % en volume dans l'air). Nous avons observé des installations terrain où des installateurs avaient monté des batteries plomb-acide étanches dans des enceintes étanches pour prévenir les dommages liés à l'eau, créant ainsi un risque d'accumulation d'hydrogène qu'ils n'avaient pas anticipé.
Les exigences de protection thermique BMS diffèrent selon les chimies. Les packs LiFePO4 peuvent utiliser de simples interrupteurs thermiques (thermistances NTC 120 °C ou 140 °C qui ouvrent le circuit charge/décharge si la température dépasse le seuil). Les packs NMC nécessitent une gestion thermique plus sophistiquée dans les applications à fort courant — BMS à équilibrage actif avec capteurs thermiques sur chaque cellule ou groupe de cellules, et parfois refroidissement par air forcé ou dissipateurs thermiques dans les packs de plus de 100 Ah. Pour les applications d'éclairage solaire où la taille du pack reste inférieure à 60 Ah et les taux de décharge en dessous de 0,5C, la gestion thermique passive fonctionne pour les deux chimies, mais le seuil thermique plus élevé du LiFePO4 offre une marge de sécurité supplémentaire.
Les considérations d'assurance et de responsabilité civile impactent les projets solaires commerciaux. UL 1973 (systèmes de stockage d'énergie par batteries stationnaires) et IEC 62619 (cellules et batteries lithium pour applications industrielles) sont les principales certifications de sécurité demandées par les acheteurs pour les installations de stockage solaire en Amérique du Nord et en Europe. La chimie LiFePO4 dispose d'un parcours de certification plus direct car les données de stabilité thermique satisfont les exigences de risque incendie sans systèmes supplémentaires de protection contre l'incendie. Les installations NMC déclenchent parfois des exigences supplémentaires — classification incendie de l'enceinte, détection de fumée, barrières thermiques entre cellules — selon l'autorité compétente et l'emplacement de l'installation (intérieur ou extérieur, bâtiment occupé ou site distant).
Pour les distributeurs vendant sur des projets solaires commerciaux, le profil de sécurité impacte l'exposition aux garanties et les primes d'assurance responsabilité. Une défaillance terrain causant des dommages matériels ou corporels génère des réclamations sous garantie plus des demandes potentielles en responsabilité produit. La stabilité thermique du LiFePO4 n'élimine pas entièrement le risque (n'importe quelle batterie peut défaillir), mais réduit la probabilité de défaillances liées à l'incendie qui génèrent les sinistres les plus coûteux. Lorsque nous établissons des prix de packs de batteries pour les distributeurs, nous incluons le coût de certification sécurité et l'impact sur l'assurance responsabilité dans notre analyse TCO — le coût cellule initial plus élevé du LiFePO4 disparaît parfois complètement quand on tient compte de la réduction des primes d'assurance sur les grands projets commerciaux.
Coût total de possession — Coût par cycle selon les chimies aux prix usine
Comparaison des coûts initiaux aux prix FOB des cellules pour les commandes de 1 000+ unités au T4 2026 : les cellules prismatiques LiFePO4 (3,2 V, différentes capacités) coûtent 0,12–0,18 $/Wh selon le grade des cellules et le fournisseur. Les cellules cylindriques NMC (format 18650 ou 21700) coûtent 0,10–0,15 $/Wh. Le plomb-acide (AGM étanche ou gel) coûte 0,08–0,12 $/Wh. Ce sont des prix de cellules nues avant BMS, enceinte, main-d'œuvre d'assemblage et tests.
Les coûts BMS et enceinte varient selon la chimie. Un pack LiFePO4 pour éclairage solaire (plage 12 V 20–40 Ah) nécessite un BMS avec protection contre la surcharge, protection contre la décharge excessive, protection contre les courts-circuits et équilibrage des cellules. Un BMS à équilibrage passif (à résistance, n'équilibre que pendant la charge) coûte 8–12 $ par pack pour une configuration 12 V 20 Ah. Un BMS à équilibrage actif (à condensateur ou inducteur, équilibre pendant la charge et la décharge) coûte 15–25 $ mais n'est pas nécessaire pour les applications solaires à faible taux.
Le NMC exige une tolérance de tension plus stricte — chaque cellule doit rester dans les 4,2 V ±50 mV lors de la charge, contre 3,65 V ±100 mV pour la tolérance du LiFePO4. Cette tolérance plus étroite pousse les packs NMC vers des BMS à équilibrage actif pour éviter la dérive de tension des cellules sur des centaines de cycles. Un BMS à équilibrage actif pour NMC ajoute 15–22 $ par pack dans la même configuration 12 V 20 Ah. Les packs NMC nécessitent également des capteurs thermiques (thermistances NTC) sur les groupes de cellules pour surveiller la température pendant la charge à fort courant — coût supplémentaire de 3–5 $ en BMS. Le plomb-acide ne nécessite pas de BMS (simplement un contrôleur de charge basique), mais le plomb-acide étanche requiert une enceinte ventilée pour éviter l'accumulation d'hydrogène, ajoutant un coût d'enceinte si l'application exige un boîtier étanche.
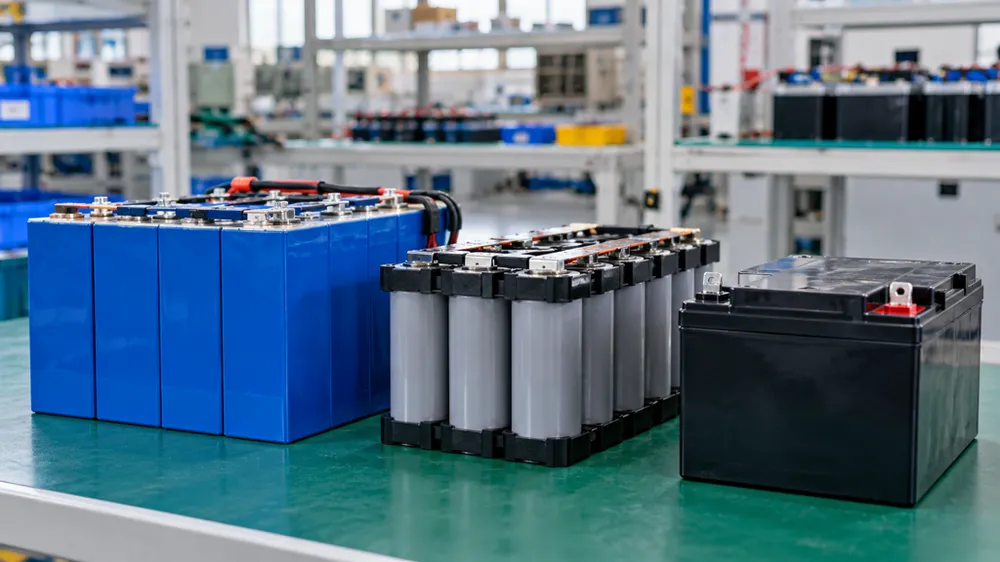
Coût par cycle ajusté au kWh délivré : LiFePO4 à 0,15 $/Wh en coût initial et 3 500 cycles jusqu'à 80 % de rétention de capacité délivre 0,043 $ par cycle et par kWh de capacité utilisable (en supposant un cyclage à 80 % de DoD). NMC à 0,12 $/Wh et 2 000 cycles délivre 0,060 $ par cycle. Plomb-acide à 0,10 $/Wh et 700 cycles délivre 0,143 $ par cycle. Ce calcul du coût par cycle suppose le remplacement de la batterie lorsqu'elle atteint 80 % de rétention de capacité, ce qui est la pratique standard dans les installations commerciales car la dégradation des performances s'accélère au-delà de ce point.
Les coûts de remplacement en main-d'œuvre et logistique comptent davantage sur les marchés à coût de main-d'œuvre élevé. Un projet de 100 éclairages solaires de rue en Amérique du Nord pourrait coûter 50 à 80 $ par luminaire en main-d'œuvre de remplacement de batterie (location de nacelle, main-d'œuvre d'électricien, frais d'élimination des anciennes batteries). Si vous installez des batteries plomb-acide nécessitant un remplacement tous les 2–3 ans, vous payez ce coût de main-d'œuvre trois fois sur une durée de vie de projet de 7 ans. Si vous installez des batteries LiFePO4 qui durent 7–10 ans, vous payez le coût de main-d'œuvre une seule fois (installation initiale) et évitez deux cycles de remplacement.
Exemple TCO réel pour un projet de 100 éclairages solaires de rue (luminaires LED 50 W, batteries 12 V 40 Ah, période d'évaluation de 5 ans) :
Option LiFePO4 :
- Coût des batteries : 45 $ par pack × 100 packs = 4 500 $
- Main-d'œuvre d'installation : 60 $ par luminaire × 100 = 6 000 $
- Cycles de remplacement sur 5 ans : 0 (durée de vie de 7+ ans au cyclage typique)
- Coût total sur 5 ans : 10 500 $
- Coût par luminaire par an : 21 $
Option NMC :
- Coût des batteries : 38 $ par pack × 100 packs = 3 800 $
- Main-d'œuvre d'installation : 60 $ par luminaire × 100 = 6 000 $
- Cycles de remplacement sur 5 ans : 1 (remplacement à l'an 3)
- Coût de remplacement : 3 800 $ + 6 000 $ de main-d'œuvre = 9 800 $
- Coût total sur 5 ans : 19 600 $
- Coût par luminaire par an : 39,20 $
Option plomb-acide :
- Coût des batteries : 28 $ par pack × 100 packs = 2 800 $
- Main-d'œuvre d'installation : 60 $ par luminaire × 100 = 6 000 $
- Cycles de remplacement sur 5 ans : 2 (remplacement à l'an 2 et l'an 4)
- Coût de remplacement : (2 800 $ + 6 000 $) × 2 = 17 600 $
- Coût total sur 5 ans : 26 400 $
- Coût par luminaire par an : 52,80 $
Le LiFePO4 atteint le seuil de rentabilité par rapport au NMC en environ 18 mois lorsque vous incluez la main-d'œuvre de remplacement, et par rapport au plomb-acide en moins de 12 mois. Ces calculs utilisent les tarifs de main-d'œuvre nord-américains — sur les marchés à coût de main-d'œuvre plus faible, la période de rentabilité s'allonge, mais le LiFePO4 offre tout de même le TCO le plus bas sur des horizons de 5+ ans car l'avantage en durée de vie reste inchangé.
L'exposition aux garanties pour les distributeurs se traduit par une protection de marge. Lorsque vous vendez des éclairages solaires avec une garantie de 3 ans, votre taux de réclamation sous garantie impacte directement la marge nette. Les batteries plomb-acide génèrent 15 à 25 % de réclamations sous garantie en années 2–3 dans les installations d'éclairage solaire typiques (d'après nos données de garantie client). Le LiFePO4 génère 2 à 5 % de réclamations sur la même période. Cette différence signifie qu'un distributeur avec 10 % de marge brute sur un produit d'éclairage solaire peut perdre la moitié de sa marge en coûts de service après-vente avec le plomb-acide, tandis que le LiFePO4 préserve la marge en réduisant les défaillances terrain.
Exigences BMS pour les profils de charge solaire — Compatibilité MPPT et fin de charge
Les contrôleurs de charge MPPT utilisent par défaut des profils de tension plomb-acide sauf configuration contraire — typiquement 14,4 V en tension d'absorption, 13,8 V en tension de maintien, 10,5 V en coupure basse tension pour un système 12 V nominal. Le LiFePO4 requiert des paramètres de charge différents : 14,0–14,6 V en absorption (pour une configuration 4S), pas de tension de maintien (le LiFePO4 ne nécessite pas de charge de maintien), 10,0–11,0 V en coupure basse tension. Si vous connectez un pack LiFePO4 à un contrôleur MPPT encore réglé pour le plomb-acide, la tension d'absorption de 14,4 V peut surcharger les cellules LiFePO4 au-delà de leur maximum de 3,65 V par cellule, déclenchant la protection contre la surcharge BMS et arrêtant le système.
Nous avons vu des installations terrain où des installateurs avaient remplacé des batteries plomb-acide par des packs LiFePO4 sans reconfigurer le contrôleur MPPT, puis nous appelaient en affirmant que la batterie était défectueuse lorsqu'elle arrêtait de charger après quelques jours. Le BMS faisait son travail — prévenir la surcharge — mais l'installateur ne comprenait pas que la chimie de la batterie détermine les réglages de tension MPPT. Lorsque nous fournissons des packs de batteries pour des produits d'éclairage solaire OEM, nous incluons les spécifications de tension de charge sur l'étiquette du pack et dans la documentation d'installation spécifiquement pour prévenir cette erreur de configuration.
La précision de la tension de charge NMC est plus stricte que celle du LiFePO4. Les cellules NMC se chargent à 4,2 V ±50 mV par cellule, de sorte qu'un pack NMC 3S (10,8 V nominal, 12,6 V max de charge) nécessite une précision de tension de charge de ±150 mV. Les cellules LiFePO4 tolèrent 3,65 V ±100 mV par cellule, de sorte qu'un pack 4S (12,8 V nominal, 14,6 V max de charge) accepte une variance de tension de charge de ±400 mV. Cette tolérance NMC plus stricte signifie que le BMS a besoin d'un équilibrage plus sophistiqué pour éviter la dérive de tension des cellules — si une cellule d'un montage en série atteint 4,2 V avant les autres, le BMS doit arrêter la charge même si le pack n'a pas atteint sa capacité maximale. Sur des centaines de cycles, le déséquilibre des cellules s'accumule à moins qu'un équilibrage actif ne redistribue la charge entre les cellules.
Pour les applications solaires où le courant de charge varie avec l'intensité solaire (le MPPT ajuste continuellement le courant en fonction de la tension du panneau et de l'état de la batterie), l'équilibrage passif ne peut souvent pas suivre la dérive des cellules dans les packs NMC. L'équilibrage passif ne fonctionne que lorsque les cellules atteignent la tension de charge maximale (en dissipant l'excès de charge par des résistances), il est donc inefficace pendant les cycles de charge partielle. L'équilibrage actif fonctionne pendant la charge et la décharge, déplaçant la charge des cellules à haute tension vers les cellules à basse tension en continu, ce qui maintient un meilleur équilibre des cellules dans les applications solaires à taux de charge variable.
La charge à compensation de température ajoute une complexité que le LiFePO4 évite en grande partie. Le plomb-acide nécessite un ajustement de la tension de charge en fonction de la température de la batterie — typiquement -30 mV par °C d'écart par rapport à 25 °C. À 0 °C, une batterie plomb-acide 12 V a besoin d'une tension d'absorption de 15,15 V au lieu des 14,4 V standards à 25 °C. À 40 °C, il lui faut 13,95 V. Les contrôleurs MPPT avec compensation de température utilisent un capteur monté sur le boîtier de la batterie et ajustent la tension en conséquence.
Le LiFePO4 peut se charger sur une plage de température plus large sans compensation de tension — la même tension de charge de 14,4 V fonctionne de 10 °C à 50 °C sans impact significatif sur les performances. La contrainte est la charge à basse température : le LiFePO4 ne peut pas se charger en toute sécurité en dessous de 0 °C car un placage de lithium métallique se produit sur l'anode à basse température, créant des courts-circuits internes. Le BMS a besoin d'un interrupteur thermique qui désactive la charge lorsque la température tombe en dessous de 0 °C (ou certains fabricants utilisent 5 °C comme seuil plus conservateur). Cette limite de charge à basse température est importante pour les installations solaires dans les climats froids — en hiver, la batterie pourrait ne pas se charger jusqu'à ce que la température ambiante remonte au-dessus du point de congélation, même si le panneau produit de l'énergie.
La précision de l'estimation de l'état de charge affecte la surveillance des batteries dans les systèmes solaires. Le plomb-acide et le NMC ont des courbes de tension qui correspondent à l'état de charge — vous pouvez estimer la capacité restante en mesurant la tension en circuit ouvert et en comparant à une table de correspondance. La courbe de tension plate du LiFePO4 rend l'estimation de l'état de charge par tension peu fiable (la tension reste autour de 3,2 V par cellule de 90 % d'état de charge jusqu'à 20 %). Une estimation précise de l'état de charge pour le LiFePO4 nécessite un comptage coulombique — le BMS intègre le courant de charge et de décharge dans le temps pour suivre la capacité restante.
La précision du comptage coulombique dépend de l'étalonnage initial et de la compensation de dérive à long terme. Lorsqu'un nouveau pack LiFePO4 entre en service, le BMS doit effectuer un cycle charge/décharge complet pour mesurer la capacité réelle et étalonner le compteur coulombique. Sur des mois de fonctionnement, de petites erreurs de mesure s'accumulent — si le capteur de courant a une erreur de 1 %, le compteur coulombique dérive de 1 % par cycle complet. Pour éviter une dérive à long terme, le BMS a besoin d'un réétalonnage périodique en effectuant une charge complète (charge jusqu'à ce que le courant tombe sous 0,05C, indiquant que les cellules sont vraiment pleines) et en remettant le compteur coulombique à 100 % d'état de charge.
Le service de configuration BMS OEM/ODM de JXSOL traite la compatibilité au niveau de l'usine. Lorsqu'un distributeur commande des packs de batteries pour une gamme de produits solaires sous marque propre, nous programmons les paramètres BMS pour correspondre à la spécification de leur contrôleur MPPT — tension de charge, tension de coupure de décharge, seuils de température, courant d'équilibrage. Cette configuration usine élimine les erreurs de réglage terrain et garantit que le pack de batteries s'intègre correctement avec le contrôleur de charge solaire de l'acheteur sans que ses installateurs aient besoin de comprendre la programmation BMS.
Grade des cellules et assurance qualité — Validation usine vs. approvisionnement sur fiche technique
La spécification cellule grade A contre grade B définit le niveau de qualité sur le marché LiFePO4, mais la plupart des acheteurs ne connaissent pas les critères numériques. Les cellules LiFePO4 de grade A respectent des tolérances de fabrication strictes : capacité assortie à moins de 20 mAh sur un lot de production, variance de résistance interne inférieure à 3 mΩ, autodécharge inférieure à 3 % par mois, pas de dommages visibles sur le boîtier ni de fuite d'électrolyte. Les cellules de grade B sont fonctionnelles et sûres mais ne respectent pas ces tolérances — dispersion de capacité de 50 à 100 mAh dans un lot, variance de RI jusqu'à 10 mΩ, autodécharge de 5 à 8 % par mois.
Les cellules de grade B coûtent 20 à 30 % moins cher que les cellules de grade A du même fabricant, ce qui incite les assembleurs de packs à utiliser des cellules de grade B et à proposer des prix plus bas. Le problème apparaît 12 à 18 mois après la mise en service terrain lorsque les packs assemblés avec des cellules de grade B commencent à ne plus respecter les affirmations de durée de vie. Les cellules à RI élevée surchauffent pendant la charge et la décharge, accélérant la perte de capacité. Les cellules dont les capacités sont mal assorties provoquent une surcharge sur la cellule la plus petite d'un montage en série et une décharge excessive sur la plus grande — ces deux conditions raccourcissent la durée de vie. Un pack spécifié pour 3 000 cycles avec des cellules de grade A pourrait ne délivrer que 1 200–1 500 cycles s'il est assemblé avec des cellules de grade B, même si la fiche technique s'applique techniquement aux deux grades.
L'appariement des cellules en usine et l'assemblage des packs déterminent si vous obtenez les performances de la fiche technique ou la moitié. Nous testons les cellules entrantes avant l'assemblage des packs — chaque cellule passe sur un cycleur de batteries pour la mesure de capacité (charge à 3,65 V à 0,5C, repos 1 heure, décharge à 2,5 V à 0,5C, enregistrement de la capacité). Nous mesurons la résistance interne avec un milliohmmètre (test de résistance AC à 1 kHz à 50 % d'état de charge). Nous vérifions la tension en circuit ouvert après une période de repos de 2 heures pour confirmer que les cellules sont dans les 10 mV.
Les cellules n'entrent dans les packs que si elles respectent les critères d'appariement : capacité dans les 20 mAh de la moyenne du groupe, RI dans les 2 mΩ de la moyenne du groupe, tension dans les 10 mV. Cette inspection à la réception détecte les cellules de grade B que les fournisseurs mélangent parfois aux lots de grade A (le classement des cellules en usine n'est pas toujours parfait, et les courtiers relabellisent parfois le stock). Le processus d'appariement construit également la traçabilité — nous enregistrons le fabricant des cellules, le numéro de lot et les résultats de tests liés à chaque numéro de série de pack. Si un pack tombe en panne sous garantie, nous récupérons les données de test pour déterminer si la défaillance était due à la qualité des cellules, à un dysfonctionnement du BMS ou à une utilisation abusive.
Les tests de cycles charge/décharge avant expédition valident les performances du pack dans des conditions de charge réelles. Après l'assemblage du pack, nous effectuons une séquence de formation de 3 cycles : charge à 14,4 V à 0,2C, repos 1 heure, décharge à 10,0 V à 0,5C, repos 1 heure, répétition. Ce processus de formation conditionne les cellules et vérifie que la capacité du pack correspond à la spécification de conception. Si un pack mesure 5 % ou plus en dessous de la capacité cible, nous le désassemblons et retestons les cellules individuelles pour trouver quelle cellule n'a pas respecté les critères d'appariement, puis reconstruisons avec des cellules de remplacement.
La plupart des fournisseurs de packs de batteries sautent les tests de cellules entrantes et le cyclage de formation — ils assemblent les packs directement à partir des cellules fournies, vérifient la tension par sondage, et expédient. Ce processus fonctionne si le fournisseur de cellules fournit de véritables cellules de grade A avec une qualité constante, mais il crée un risque si la qualité des cellules varie d'un lot à l'autre ou si des courtiers substituent du stock de qualité inférieure. Lorsque nous établissons des prix de packs de batteries pour les distributeurs construisant des gammes de produits solaires sous marque propre, nous expliquons la différence : « les tests de cellules et le cyclage de formation ajoutent 3 à 5 jours de délai et 2 à 3 $ par pack, mais ils éliminent 80 % des défaillances de garantie en début de vie. »
L'infrastructure de tests de vieillissement valide les projections de durée de vie par des tests de stress accélérés. Nous maintenons des cycleurs de batteries 50 canaux qui font passer des packs échantillons de chaque lot de production par un vieillissement simulé : 500 cycles à taux de charge/décharge de 1C dans une chambre environnementale à 45 °C. Les applications réelles d'éclairage solaire fonctionnent à un taux de 0,2–0,5C et une température de fonctionnement moyenne de 30–35 °C, de sorte que le test accéléré représente environ 1 500–2 000 cycles réels en termes de contrainte.
Après 500 cycles accélérés, nous mesurons la rétention de capacité et comparons aux fiches techniques des fournisseurs et à notre référence historique. Les cellules LiFePO4 de grade A devraient retenir 90 à 92 % de capacité après 500 cycles à 1C/45 °C. Si la rétention tombe en dessous de 88 %, nous signalons le lot de cellules pour enquête qualité et passons potentiellement à un fournisseur de secours. Ces données de vieillissement alimentent également l'analyse des garanties — nous suivons les courbes de rétention de capacité dans le temps pour prévoir les taux de défaillance terrain et ajuster les provisions de garantie en conséquence.
La traçabilité soutient les enquêtes de garantie et l'amélioration de la qualité. Chaque pack est expédié avec une étiquette QC contenant le numéro de série du pack, le numéro de lot des cellules, la date de test et la capacité mesurée. Lorsqu'un distributeur signale une défaillance sous garantie, nous demandons le numéro de série du pack et récupérons les données de test usine — capacité mesurée à l'expédition, numéro de lot des cellules, résultats des tests de vieillissement pour ce lot de cellules. Dans la plupart des cas, les défaillances sous garantie sont liées à un abus d'application (surcharge due à un contrôleur MPPT défaillant, décharge excessive due à un panneau sous-dimensionné) plutôt qu'à la qualité des cellules, mais avoir les données de traçabilité nous permet de diagnostiquer la cause racine et de recommander des actions correctives pour prévenir les défaillances répétées.
Cette infrastructure de test a un coût et ralentit le débit de production, c'est pourquoi tous les fournisseurs de packs de batteries ne fonctionnent pas de cette façon. Un revendeur de cellules peut acheter des cellules en vrac auprès d'un courtier, assembler des packs sans test, et proposer des prix inférieurs de 15 à 20 % aux packs validés en usine. La différence de coût apparaît 18 mois plus tard lorsque les réclamations sous garantie commencent à arriver, mais à ce moment-là, l'acheteur s'est déjà engagé sur une gamme de produits et dispose de stock dans son canal de distribution. Lorsque vous évaluez des fournisseurs LiFePO4, demandez : « Testez-vous les cellules entrantes pour l'appariement de capacité et de RI ? Effectuez-vous des tests de vieillissement sur les lots de production ? Pouvez-vous fournir des données de test pour un numéro de série de pack échantillon ? » La plupart des revendeurs ne peuvent pas répondre oui à ces trois questions.
Cadre de sélection spécifique à l'application — Quand choisir chaque chimie
Les cas d'utilisation principaux du LiFePO4 correspondent aux applications à cyclage quotidien avec exposition à des températures extérieures et de longs intervalles de remplacement. L'éclairage solaire commercial de rue cycle la batterie chaque jour (charge pendant la journée, décharge la nuit), fonctionne dans des enceintes extérieures sans climatisation (plage de température -20 °C à 60 °C selon l'emplacement), et justifie économiquement un remplacement de batterie tous les 7 à 10 ans plutôt que tous les 2 à 3 ans. Le stockage solaire hors réseau pour les stations de base de télécommunications ou les équipements de surveillance à distance a des exigences similaires — nombre de cycles élevé, températures extrêmes et coût de maintenance qui justifie une durée de vie plus longue des batteries. L'alimentation de secours pour les systèmes solaires résidentiels correspond au profil LiFePO4 lorsque l'application implique un cyclage fréquent (autoconsommation quotidienne) plutôt qu'une simple veille d'urgence.
Les cas d'utilisation limités du NMC dans le solaire existent là où la densité d'énergie justifie la complexité de gestion thermique. Les générateurs solaires portables où les contraintes de poids et de volume comptent (camping, camping-car, kits d'urgence) bénéficient de la densité d'énergie plus élevée du NMC — vous obtenez 40 à 50 % de capacité supplémentaire par kilogramme par rapport au LiFePO4. Le solaire résidentiel raccordé au réseau dans des environnements climatisés où le cyclage reste en dessous de 500 cycles complets sur la durée de vie du système convient également au NMC — le vieillissement calendaire devient le facteur limitant plutôt que la durée de vie en cycles, et l'environnement à température contrôlée prévient les problèmes de gestion thermique. Mais pour les applications solaires commerciales où le nombre de cycles dépasse 1 000 et l'installation extérieure est la norme, la sensibilité thermique du NMC et sa durée de vie plus courte éliminent l'avantage de coût dû au prix initial plus bas.
Les cas d'utilisation restants du plomb-acide se réduisent chaque année à mesure que les prix du LiFePO4 baissent, mais les applications solaires à petit budget où un cycle de remplacement de 2 à 3 ans est acceptable utilisent encore du plomb-acide. Les installations solaires temporaires (chantiers, événements, applications saisonnières) qui n'ont besoin de fonctionner que 1 à 2 ans ne bénéficient pas de la longue durée de vie du LiFePO4. Les systèmes solaires existants avec des contrôleurs MPPT et des enceintes compatibles plomb-acide où le coût de rétrofit dépasse le coût d'un nouveau pack LiFePO4 pourraient rester avec le plomb-acide pour un cycle de remplacement de plus. Les marchés en développement avec des budgets de projet très serrés et des coûts de main-d'œuvre faibles choisissent parfois le plomb-acide malgré un TCO plus élevé car les contraintes de capital initial l'emportent sur l'analyse du coût du cycle de vie.
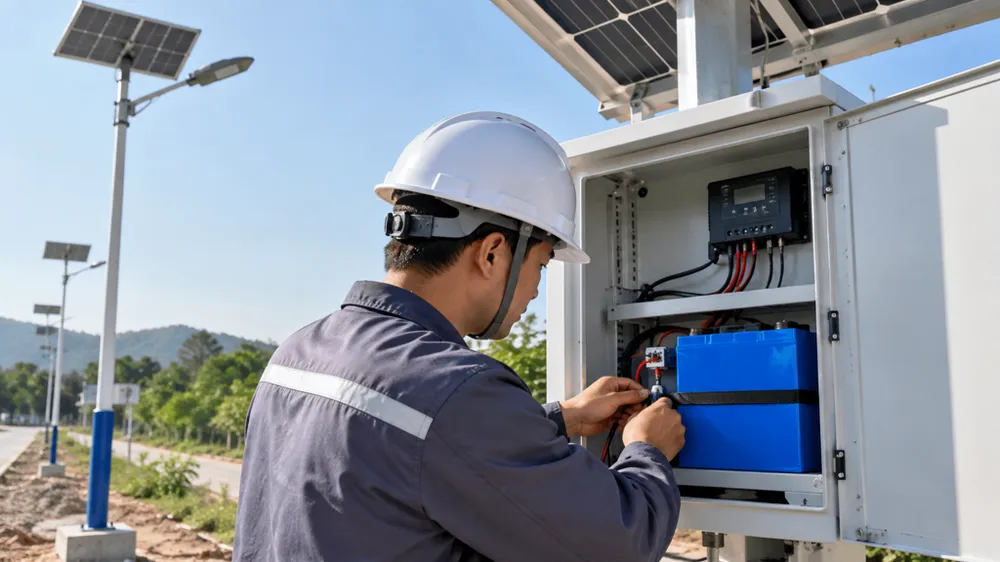
L'arbre de décision pour les acheteurs commence par l'exigence en nombre de cycles. Si vous anticipez plus de 1 000 cycles charge/décharge complets sur la durée de vie de l'application, éliminez le plomb-acide — il n'atteindra pas 1 000 cycles à 80 % de DoD sans que la capacité ne tombe en dessous de la plage utilisable. Entre LiFePO4 et NMC, évaluez la plage de température : si l'installation est extérieure ou non contrôlée, privilégiez le LiFePO4 par rapport au NMC car la stabilité thermique réduit le risque d'incendie et la dégradation accélérée par la température. Si l'installation est climatisée et que le nombre de cycles est inférieur à 2 000, le NMC devient viable si la densité d'énergie compte.
Calculez le TCO en utilisant les prix d'achat réels et les tarifs de main-d'œuvre d'installation sur votre marché cible. Pour l'Amérique du Nord et l'Europe occidentale, le coût de main-d'œuvre de remplacement dépasse souvent la différence de coût des batteries, ce qui pousse le TCO vers le LiFePO4 pour toute application avec une durée de service de 5+ ans. Pour les marchés en développement avec des coûts de main-d'œuvre plus faibles, allongez la période de rentabilité mais faites le calcul avec de vrais chiffres plutôt que de supposer que le plomb-acide est moins cher — dans la plupart des cas, le TCO du LiFePO4 est quand même inférieur sur 5+ ans.
La cartographie des segments d'acheteurs aide les distributeurs à choisir la chimie en fonction de leur clientèle. Les distributeurs vendant sur des projets solaires commerciaux (éclairage de rue, parkings, éclairage de sécurité) devraient adopter le LiFePO4 par défaut car leurs clients optimisent le TCO et l'exposition aux garanties plutôt que le coût initial. Les détaillants de solaire résidentiel desservant des installations climatisées avec un faible nombre de cycles peuvent envisager le NMC si la densité d'énergie aide à réduire la taille ou le poids de l'enceinte. Les entrepreneurs en projets sur les marchés en développement avec des budgets très serrés et des coûts de main-d'œuvre faibles pourraient encore spécifier le plomb-acide pour les installations à court terme, mais même ces acheteurs devraient passer au LiFePO4 pour les projets avec une durée de conception de 3+ ans.
La sélection de la chimie n'est pas qu'une spécification technique — elle affecte les réclamations sous garantie, les coûts de service terrain, le risque de réputation et les taux de rachat. Lorsqu'un distributeur d'éclairage solaire enregistre 15 % de réclamations sous garantie en année 2 parce qu'il utilisait des batteries plomb-acide, il perd la confiance de ses clients et son taux de réapprovisionnement baisse. Lorsqu'il passe au LiFePO4 et que les réclamations tombent à 3 %, les clients remarquent l'amélioration du produit et augmentent leur volume de commandes. Cette boucle de rétroaction est la raison pour laquelle nous recommandons le LiFePO4 par défaut pour tout acheteur approvisionnant des produits de stockage solaire pour des applications commerciales — la sélection de la chimie détermine si votre gamme de produits construit la fidélité ou brûle la crédibilité.